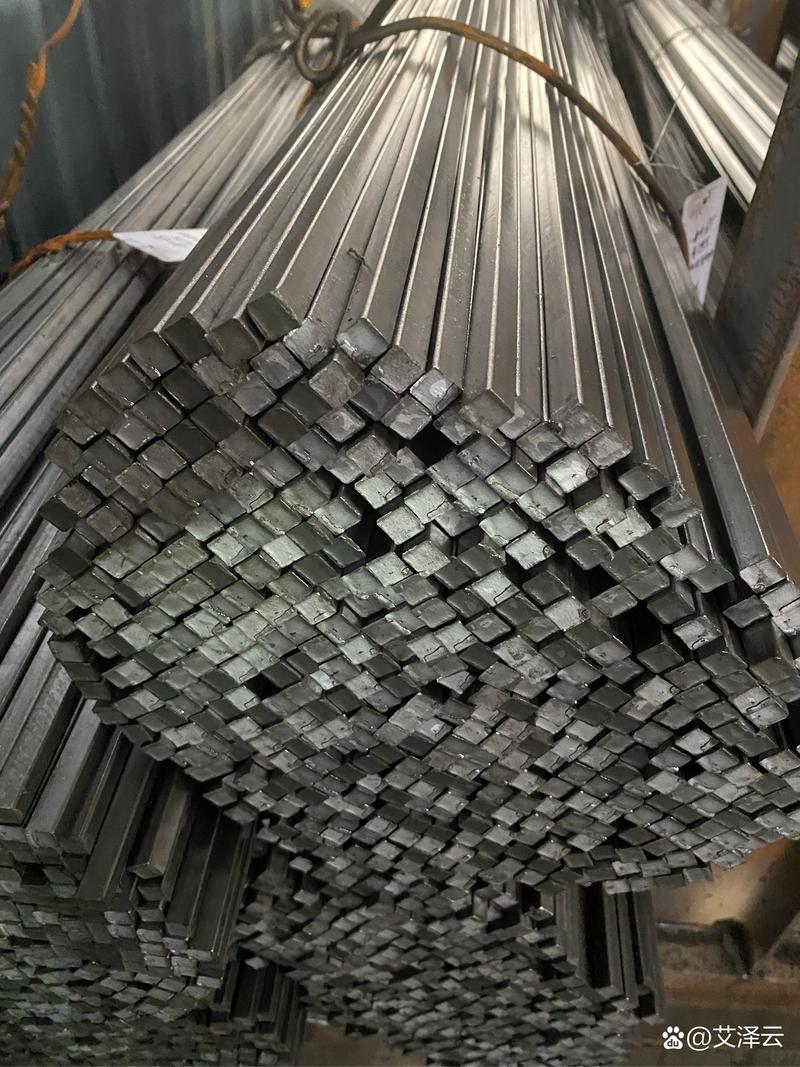
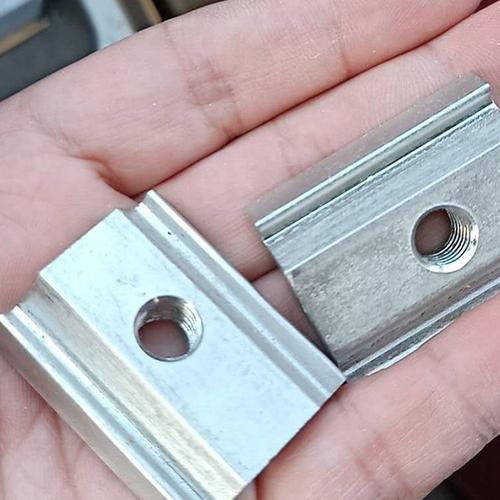
30mm冷拉异型钢的轧制工艺与关键技术解析
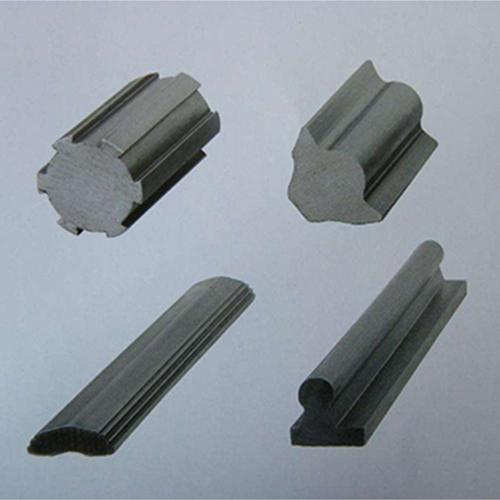
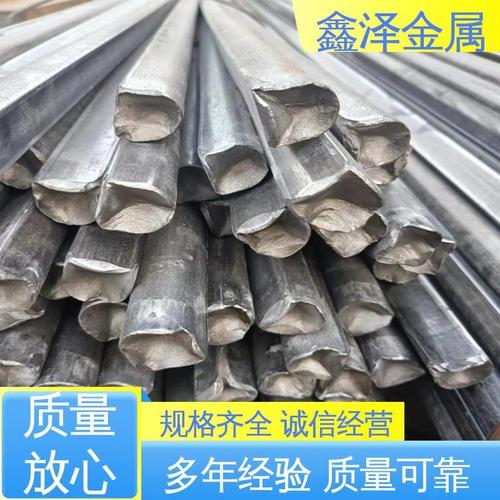
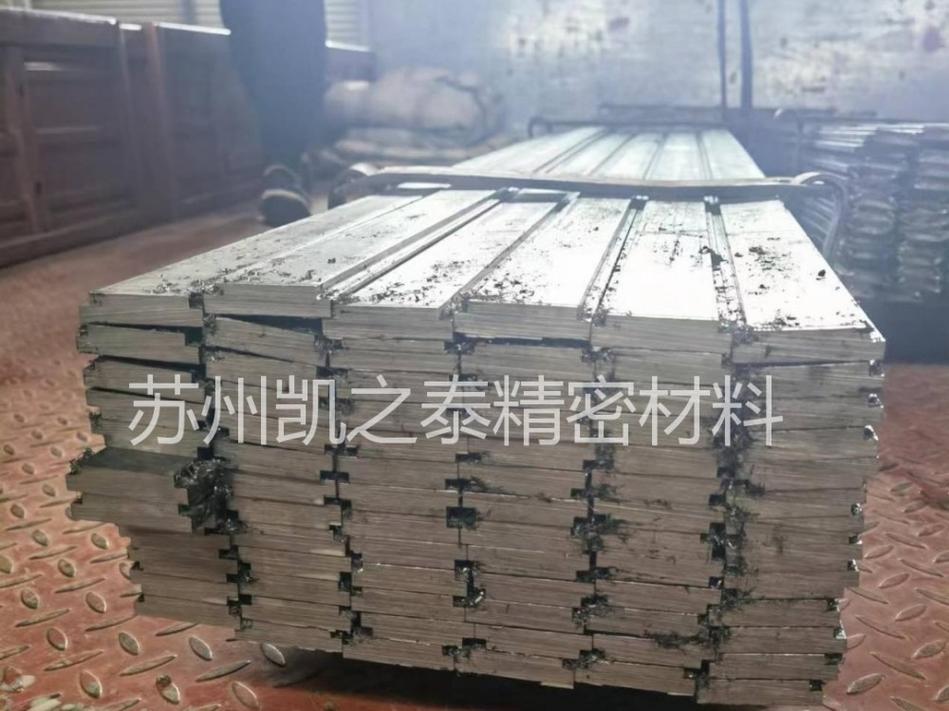
30mm冷拉异型钢是一种通过冷拉工艺生产的、截面尺寸精度高、表面光洁度好的异型钢材,广泛应用于机械制造、汽车零部件、建筑五金等领域。其轧制过程(通常指冷拉前的热轧或冷拉成形)是决定最终产品质量的关键环节。本文将围绕30mm冷拉异型钢的轧制工艺进行详细解析。
一、30mm冷拉异型钢概述
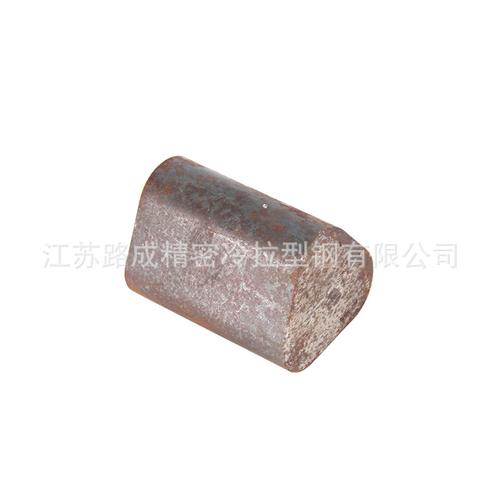
30mm通常指异型钢的某一关键截面尺寸(如最大宽度或高度)。冷拉异型钢是在常温下,对经过热轧或冷轧的坯料进行拉拔,使其通过特定孔型的模具,从而获得所需截面形状和尺寸的钢材。与热轧异型钢相比,冷拉异型钢具有尺寸精度高(可达±0.05mm)、表面粗糙度低(Ra≤0.8μm)、力学性能好等优点。
二、冷拉异型钢的轧制(冷拉)工艺
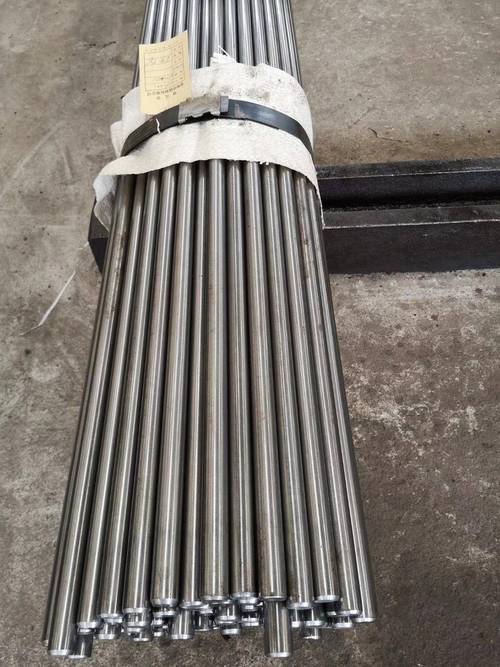
- 原料准备:通常采用热轧圆钢、方钢或扁钢作为原料,材质多为低碳钢、中碳钢、合金钢或不锈钢。原料需经过酸洗、磷化、皂化等表面处理,以去除氧化皮并形成润滑层,减少拉拔时的摩擦。
- 冷拉成形:
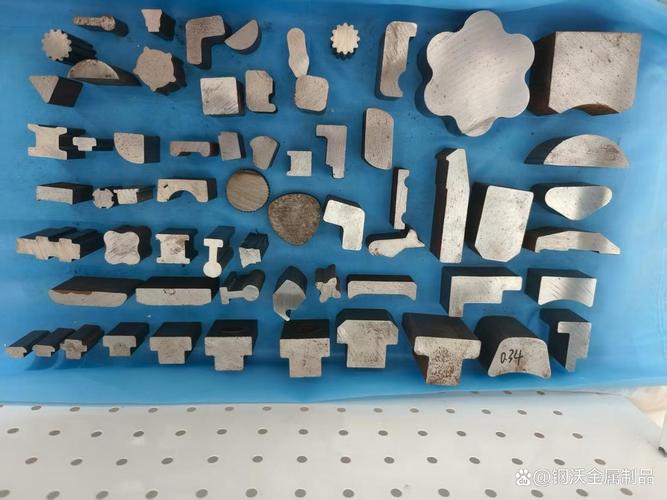
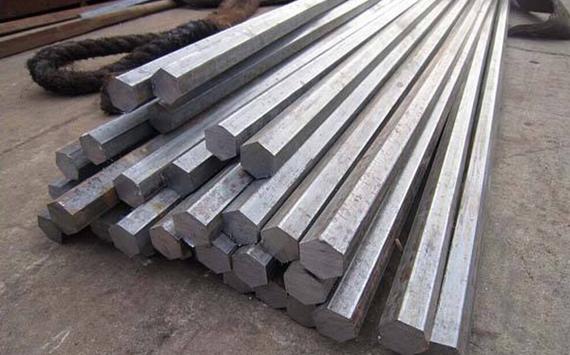
- 模具设计:根据30mm异型钢的截面形状(如椭圆形、半圆形、梯形、六角形等)设计拉拔模具。模具孔型需考虑金属的流动性和回弹量,通常采用多道次拉拔,每道次变形量控制在10%-20%。
- 拉拔过程:将处理后的原料通过拉拔机,以一定的速度(通常5-20m/min)拉过模具。拉拔时金属产生塑性变形,截面缩小并成形。对于30mm尺寸,可能需要2-4道次拉拔,中间需进行退火处理以消除加工硬化。
- 润滑与冷却:使用润滑剂(如皂液、油基润滑剂)减少摩擦,防止模具磨损和产品表面划伤。同时控制温度,避免过热。
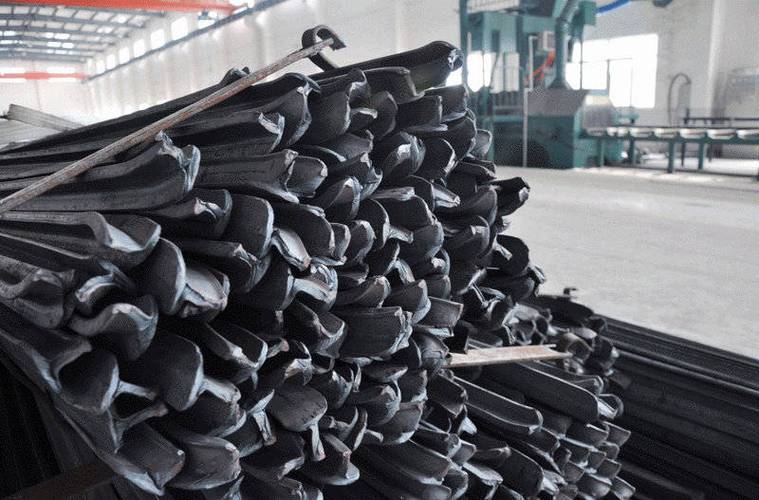
- 后续处理:拉拔后的异型钢需进行矫直、定尺切断、热处理(如退火、正火)以及表面处理(如镀锌、涂油)等,以满足不同应用需求。
三、轧制(冷拉)过程中的关键技术
- 孔型设计:合理的孔型是保证异型钢尺寸精度和形状正确的核心。需通过计算机模拟(如有限元分析)优化金属流动,避免充不满、裂纹等缺陷。
- 变形量控制:每道次变形量过大会导致拉拔力过大、模具磨损快;过小则效率低。总变形量一般不超过40%-50%,对于30mm异型钢,需根据材料特性调整。
- 润滑与表面质量:良好的润滑可降低拉拔力,延长模具寿命,并提高产品表面光洁度。表面处理(如磷化)可增强润滑效果。
- 退火工艺:冷拉过程中加工硬化严重,需在道次间进行退火(如再结晶退火),以恢复塑性。退火温度根据材料而定,如低碳钢为550-650℃。
四、30mm冷拉异型钢的应用与优势
30mm冷拉异型钢常用于制造轴类、导轨、农机配件、五金工具等。其优势包括:
- 高精度:减少后续机械加工量,提高材料利用率。
- 高性能:冷拉后强度、硬度提高,表面耐磨性好。
- 定制化:可生产各种复杂截面,满足个性化需求。
五、
30mm冷拉异型钢的轧制(冷拉)工艺是一项综合了材料学、模具技术和塑性加工技术的精密制造过程。通过优化孔型设计、变形量、润滑和退火工艺,可以生产出高质量的产品,满足现代工业对异型钢日益增长的需求。随着智能制造的推进,冷拉异型钢工艺将向更高效、更精密的方向发展。
如若转载,请注明出处:http://www.fangzhoutegang.com/product/39.html
更新时间:2026-09-15 01:34:26